


Productie van CNC-gesmede scharen: gids voor processen, materialen en sourcing
Thuis / Nieuws / Industrie nieuws / Productie van CNC-gesmede scharen: gids voor processen, materialen en sourcing
Oct 22, 2026
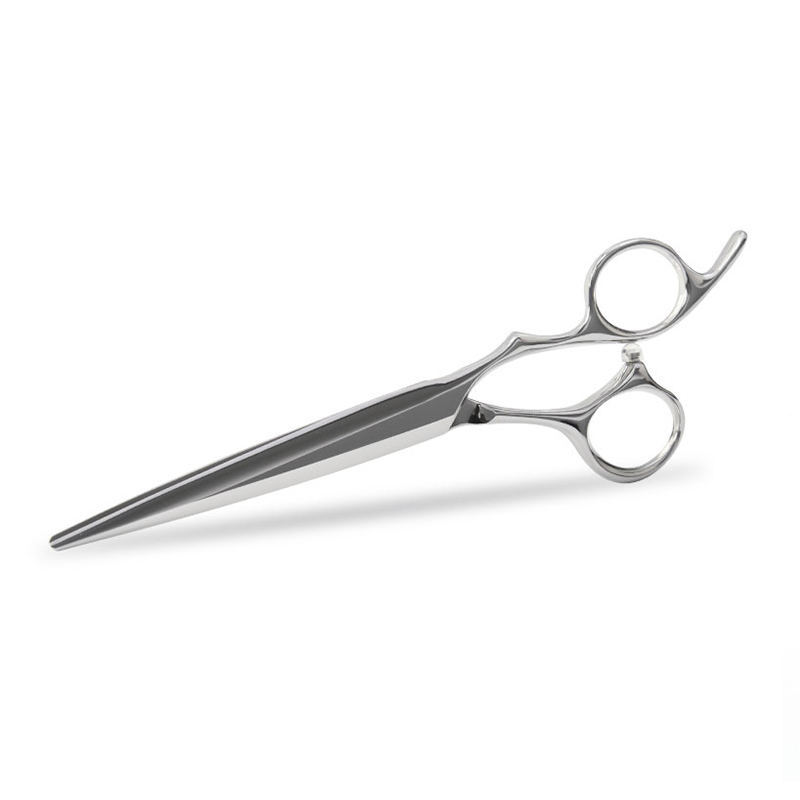
Wanneer een salonimporteur drie dozen met scharensets uitpakt en ontdekt dat elk paar anders knipt – de ene glad, de andere raspend, de andere te stijf – is het probleem zelden het staal. Het is het productieproces. Gesmede scharen worden gewaardeerd vanwege hun stevigheid; CNC-bewerking wordt vertrouwd vanwege de herhaalbaarheid. Productie van CNC-gesmede scharen combineert de twee: smeden bepaalt de interne korrelstructuur en computergestuurde bewerking vergrendelt de uiteindelijke afmetingen. Als u begrijpt hoe deze fasen op elkaar inwerken, weet u welke fabriek consistente paren levert.
Drie productieroutes omvatten de meeste scharen op de markt: gieten, verspanen en smeden met CNC-afwerking.
Gieten is snel en goedkoop, maar gietstaal wordt niet mechanisch bewerkt, waardoor de interne structuur minder uniform is. Het verspanen (het snijden van een mes uit een vlakke plaat met CNC-frezen) is nauwkeurig en zorgt voor een uitstekende afwerking, maar de korrellijnen van het staal blijven in hun oorspronkelijke richting. Een gesmeed blad dat vervolgens met een CNC-machine wordt bewerkt, profiteert van het beste van beide routes: bij warmvormen wordt de korrel opnieuw uitgelijnd langs de bladcontour, en bij CNC-bewerking zijn er nauwe toleranties zonder afhankelijk te zijn van één enkele vakman voor de uiteindelijke geometrie.
Dit is in de praktijk van belang. Een gesmede voorvorm ligt veel dichter bij de uiteindelijke vorm dan een ruw blok, dus er wordt minder staal verspild en de daaropvolgende bewerking richt zich op de oppervlakken die bepalen hoe een schaar aanvoelt tijdens gebruik: de snijranden, de draaiboring en de pasvlakken van de handgreep.
Elk CNC-gesmeed schaarmodel doorloopt dezelfde logische volgorde, zelfs als fabrieken de stappen anders organiseren. Als u de bestelling kent, kunt u betere vragen stellen tijdens een fabrieksaudit.
Fabrieken die een lijn met twee processen hanteren – handsmeedwerk plus CNC-precisietechniek – gebruiken handwerk waar het er echt toe doet, zoals de afwerking van de eindrand en het matchen van de messen, terwijl machines oppervlakken behandelen die wiskundige herhaalbaarheid vereisen. Dit is het model dat wordt gebruikt in professionele schaarfabrieken in Japan, Zuid-Korea en China, en het is de aanpak achter de QIZHIDAO-lijn geproduceerd door Zhangjiagang Huaxu Hairdressing Tools.
Kopers specificeren doorgaans eerst een staalsoort: 440C, VG10 of staal met een hoog stikstofgehalte. De graad bepaalt het plafond, maar de warmtebehandeling bepaalt hoeveel van dat plafond een blad daadwerkelijk bereikt.
| Staalkwaliteit | Typische hardheid (HRC) | Corrosiebestendigheid | Randbehoud | Typische positie |
|---|---|---|---|---|
| 440C | 58–60 | Goed | Goed | Werkpaardstaal voor het dagelijks knippen van professionele scharen uit het middensegment en voor beginners |
| VG10 | 60–61 | Zeer goed | Zeer goed | Professionele schaar die ook tijdens lange knipsessies scherp moet blijven |
| Staal met hoog stikstofgehalte | 60–62 | Uitstekend | Uitstekend | Premium schaar voor vochtige omgevingen en lange onderhoudsintervallen |
Twee VG10-scharen kunnen zich totaal verschillend gedragen als de ene fabriek uithardt naar 58 HRC en de andere naar 61 HRC. Wanneer een leverancier een staalsoort prijsgeeft, zijn de nuttige vervolgvragen: Op welk hardheidsbereik mikt u? Hoe verifieer je het? Test je elke batch of slechts één heat? Het verschil tussen 58 HRC en 61 HRC blijkt in de praktijk uit het verschil tussen een mes dat bot wordt na een paar weken salonwerk en een mes dat maandenlang scherp blijft.
De grootste bijdrage van CNC-bewerking zit in de cijfers die een koper daadwerkelijk kan controleren. De diameter van de draaiboring, de dikte van de ruggengraat, de schuine hoek en de vlakheid van het binnenblad hebben allemaal invloed op hoe een paar in de hand presteert.
Een verantwoordelijke fabriek zou inspectiegegevens tijdens het proces moeten kunnen tonen, en niet slechts een gepolijst monster. Een praktisch teken van controle is een gedocumenteerde testregeling waarbij monsters voor willekeurige controles naar een onafhankelijk laboratorium worden gestuurd, in plaats van alleen te vertrouwen op het eigen oordeel van de fabriek.
Wanneer u een fabriek evalueert die aanspraak maakt op CNC-gesmeed vermogen, weeg dan deze factoren af voordat u een inkooporder plaatst.
Het bedrijfsmodel van de fabriek is ook van belang. Een fabrikant die in de groothandel aan distributeurs verkoopt in plaats van zijn eigen consumentenmerk op te bouwen, heeft een directe prikkel om de batchkwaliteit consistent te houden. Zhangjiagang Huaxu Hairdressing Tools positioneert zichzelf bijvoorbeeld als productiepartner, exploiteert een dual-proceslijn met CNC-snijmachines, werkt samen met het National Light Industry Tool Hardware Product Quality Supervision and Testing Center op het gebied van willekeurige steekproeven en houdt de verkoop- en advertentiekosten laag, zodat buitenlandse kopers meer marge behouden. Wanneer de incentives van de fabriek aansluiten bij uw kwaliteitseisen, verlopen tolerantiediscussies sneller.
Het voordeel van de productie van CNC-gesmede scharen is niet dat een machine het hele paar zelf produceert. De conclusie is dat CNC-bewerking de vloer verhoogt, terwijl smeden het plafond verhoogt. Wanneer een fabriek beide bewust gebruikt – smeden voor de interne structuur, CNC voor herhaalbaarheid van de afmetingen en vakkundige handafwerking voor het uiteindelijke gevoel – is het resultaat een schaar die op dezelfde manier snijdt van het eerste paar tot het duizendste.
Voor een koper is de praktische vraag niet “Maakt u gebruik van CNC?” Het is: “Waar in uw proces vindt CNC-bewerking plaats en wat heeft u eromheen in de hand?” Een fabriek die antwoordt met cijfers, inspectiegegevens en batch-monsters is de moeite waard om aan uw leverancierslijst toe te voegen.
Apr 20,2026
Jul 03,2026
De meeste schaarimporteurs kunnen het verschil zien tussen een dun gelast handvat en een goed ...
Investeren in Haarschaar van 440C staal biedt salons met grote volumes en onafhanke...
Het opbouwen van een succesvolle private label kappersscharenlijn begint bij de fabrikant, nie...
Een trimmer die de binnenhoek van het oog van een doodle trimt, heeft ongeveer een centimeter ...
Auteursrecht © 2025 Zhangjiagang Huaxu Hairdressing Tools Co., Ltd. Alle rechten voorbehouden
 contact us